Wtryskarka jest urządzeniem, którego możliwości produkcyjne wynikają z połączenia wielu parametrów technicznych. Jednym z najważniejszych jest siła zwarcia, określająca zdolność układu zamykania do utrzymania obu połówek formy wtryskowej w odpowiednim położeniu podczas wprowadzania tworzywa. W momencie wtrysku uplastyczniony materiał trafia do gniazda pod znacznym ciśnieniem. Powstająca siła działa na powierzchnie formujące i dąży do rozchylenia formy. Układ zamykania musi temu przeciwdziałać.
Jeżeli dostępna siła zwarcia jest odpowiednio dobrana, forma pozostaje szczelnie zamknięta przez najważniejsze fazy cyklu. Gdy jest niewystarczająca, mogą pojawić się wypływki, problemy wymiarowe i trudności z zachowaniem stabilnej jakości. Z tego powodu parametr ten jest analizowany już podczas wyboru maszyny dla konkretnego produktu.
Wielkość produkowanego detalu ma bezpośredni związek z wymaganą siłą zwarcia
Duży detal nie zawsze oznacza automatycznie konieczność zastosowania największej dostępnej wtryskarki, jednak jego wymiary mają ogromne znaczenie. Przy ocenie wymaganej siły zwarcia bierze się pod uwagę przede wszystkim rzutowaną powierzchnię detalu, czyli w uproszczeniu powierzchnię widzianą w kierunku otwierania formy.
Im większa jest powierzchnia rzutu, tym większe siły mogą działać na formę podczas jej wypełniania. Dlatego niewielki element techniczny można często produkować na stosunkowo małej maszynie, podczas gdy rozbudowana obudowa, pojemnik czy część wyposażenia wymaga urządzenia dysponującego zdecydowanie większym układem zamykania.
Nie należy przy tym zapominać o układzie wlewowym oraz pozostałych powierzchniach, na które oddziałuje ciśnienie. Przy dokładniejszych obliczeniach trzeba rozpatrywać cały układ, a nie wyłącznie podstawowe wymiary gotowego produktu.
Ciśnienie występujące w gnieździe formującym decyduje o obciążeniu układu zamykania
Sama powierzchnia detalu jest tylko częścią równania. Drugim ważnym czynnikiem jest ciśnienie występujące wewnątrz formy. W praktyce zależy ono od właściwości materiału, konstrukcji produktu, grubości ścianek, długości dróg płynięcia, temperatur oraz parametrów procesu.
Można przyjąć prostą zależność:
wymagana siła zwarcia = powierzchnia rzutu × przewidywane ciśnienie w gnieździe
W rzeczywistych warunkach obliczenia są bardziej złożone, ponieważ projektant technologii powinien uwzględnić charakter konkretnego procesu oraz odpowiedni margines bezpieczeństwa. Prosty wzór dobrze pokazuje jednak, dlaczego dwa elementy o podobnych gabarytach mogą wymagać zupełnie innych maszyn.
Detal łatwy do wypełnienia, wykonany z materiału o korzystnej płynności, może generować inne wymagania niż część z długimi i cienkimi ściankami, przez które tworzywo musi przepłynąć przed rozpoczęciem krzepnięcia.
Zbyt mała siła zwarcia może prowadzić do powstawania charakterystycznych wad wyprasek
Jednym z najbardziej rozpoznawalnych skutków niewystarczającego zamknięcia formy są wypływki. Powstają wtedy, gdy tworzywo przedostaje się w szczelinę pomiędzy powierzchniami formy i tworzy cienką warstwę materiału w miejscu, w którym nie powinna się znajdować.
Wypływka nie jest wyłącznie problemem wizualnym. Może wymagać dodatkowej obróbki, utrudniać montaż oraz zwiększać liczbę braków. W skrajnych przypadkach jej obecność świadczy o tym, że proces jest prowadzony poza właściwym zakresem możliwości maszyny.
Przyczyny wypływek mogą być oczywiście różne. Problem może wynikać także ze zużycia formy, nieprawidłowej geometrii powierzchni podziału, nadmiernego ciśnienia czy błędnych parametrów. Dlatego przed zwiększeniem siły zwarcia warto ustalić rzeczywiste źródło nieprawidłowości.
Większa siła zwarcia nie oznacza, że każda produkcja będzie automatycznie bardziej efektywna
Łatwo dojść do wniosku, że skoro niedostateczna siła zwarcia jest problemem, najlepiej zawsze wybierać możliwie dużą maszynę. Takie podejście nie jest jednak ekonomicznie ani technologicznie uzasadnione. Wtryskarka powinna być dopasowana do konkretnej formy, materiału i produkowanego elementu, zamiast dysponować przypadkowo dużym zapasem parametrów.
Większe urządzenia oznaczają między innymi większą przestrzeń zajmowaną na hali, inne wymagania dotyczące infrastruktury oraz zwykle wyższe koszty eksploatacyjne. Jeżeli mały detal można bezpiecznie produkować na odpowiednio dobranej kompaktowej wtryskarce, wykorzystywanie znacznie większej maszyny nie musi przynosić żadnej korzyści.
Warto również pamiętać, że sama maksymalna siła zwarcia nie opisuje wszystkich możliwości urządzenia. Równie istotne są parametry jednostki wtryskowej, gabaryty przestrzeni formowej, rozstaw kolumn czy droga otwarcia.
Nadmierna siła zwarcia może niepotrzebnie obciążać formę oraz elementy maszyny
Praca ze zbyt dużą siłą zwarcia również nie powinna być traktowana jako rozwiązanie idealne. Jeżeli forma jest ściskana znacznie mocniej, niż wymaga tego proces, jej powierzchnie oraz elementy konstrukcyjne są niepotrzebnie obciążane.
W długiej perspektywie znaczenie ma nie pojedynczy cykl, lecz dziesiątki lub setki tysięcy powtórzeń. Każde zamknięcie i otwarcie oznacza kolejne obciążenie narzędzia. W produkcji wielkoseryjnej właściwe ustawienia pomagają ograniczać zużycie oraz utrzymywać przewidywalne warunki pracy.
Zamiast więc ustawiać maksymalną dostępną wartość, technolog powinien znaleźć zakres zapewniający stabilne zamknięcie formy przy zachowaniu rozsądnego obciążenia narzędzia.
Liczba gniazd w formie może znacząco zwiększyć zapotrzebowanie na siłę zwarcia
Możliwości produkcyjne wtryskarki zależą również od tego, jak skonstruowana jest forma. Przy produkcji niewielkich elementów często stosuje się narzędzia wielogniazdowe. Dzięki temu w jednym cyklu można otrzymać kilka, kilkanaście, a niekiedy znacznie więcej identycznych wyprasek.
Z punktu widzenia wydajności jest to bardzo korzystne. Jeżeli jeden cykl trwa przykładowo 20 sekund, wykonanie ośmiu elementów jednocześnie może być znacznie bardziej opłacalne niż produkowanie ich pojedynczo. Większa liczba gniazd oznacza jednak wzrost całkowitej powierzchni rzutu.
W rezultacie forma czterogniazdowa może wymagać innej siły zwarcia niż forma jednogniazdowa przeznaczona do dokładnie tego samego produktu. Jest to jeden z powodów, dla których parametr maszyny należy dobierać do całego narzędzia, a nie tylko pojedynczej wypraski.
Rodzaj przetwarzanego tworzywa zmienia wymagania stawiane wtryskarce
Tworzywa termoplastyczne różnią się zachowaniem podczas przetwarzania. Polipropylen, ABS, poliamid, poliwęglan czy POM mają odmienne właściwości reologiczne, zakresy temperatur oraz wymagania technologiczne. Dodatkowe różnice pojawiają się pomiędzy poszczególnymi odmianami tego samego polimeru.
W praktyce oznacza to, że zmiana tworzywa może wymagać korekty parametrów wtrysku, a tym samym wpłynąć na obciążenie formy i układu zamykania. Znaczenie mają również dodatki, takie jak włókna wzmacniające, napełniacze czy środki modyfikujące określone właściwości materiału.
Przy planowaniu procesu warto więc patrzeć na parametry konkretnego gatunku tworzywa i warunki jego przetwarzania. Informacje związane z materiałami polimerowymi oraz przemysłowym wykorzystaniem tworzyw można znaleźć również na Chemos.pl, co może stanowić dodatkowy punkt odniesienia przy analizowaniu technologii produkcji.
Gabaryty formy muszą odpowiadać przestrzeni dostępnej pomiędzy elementami wtryskarki
Odpowiednia siła zwarcia nie gwarantuje jeszcze, że dana forma będzie mogła pracować na konkretnej maszynie. Przed uruchomieniem produkcji należy sprawdzić także jej fizyczne wymiary.
Istotne są między innymi:
- rozstaw kolumn wtryskarki,
- minimalna i maksymalna wysokość formy,
- maksymalna droga otwarcia,
- skok układu wypychania,
- możliwość prawidłowego zamocowania narzędzia,
- przestrzeń potrzebna do wyjęcia gotowego produktu.
Może więc wystąpić sytuacja, w której pod względem wymaganej siły zwarcia maszyna wydaje się odpowiednia, ale forma zwyczajnie nie mieści się w dostępnej przestrzeni. W dużych zakładach właśnie dlatego prowadzi się szczegółową dokumentację parku maszynowego, pozwalającą szybko przyporządkować narzędzia do kompatybilnych urządzeń.
Jednostka wtryskowa musi zapewnić odpowiednią ilość materiału dla każdego cyklu
Drugim podstawowym zespołem wtryskarki, obok układu zamykania, jest jednostka wtryskowa. Jej parametry również mogą ograniczyć możliwość wykonania określonego produktu.
Forma może mieścić się pomiędzy kolumnami, a wymagana siła zwarcia może pozostawać w bezpiecznym zakresie maszyny, lecz jeśli jednostka wtryskowa nie jest w stanie przygotować i podać odpowiedniej ilości tworzywa, produkcja nadal nie będzie możliwa.
Znaczenie ma objętość i masa wtrysku, średnica ślimaka, dostępne ciśnienie oraz zdolność uplastyczniania materiału. W przypadku form wielogniazdowych zapotrzebowanie na tworzywo w pojedynczym cyklu rośnie, dlatego zwiększanie wydajności poprzez dodawanie kolejnych gniazd wymaga sprawdzenia zarówno układu zamykania, jak i jednostki wtryskowej.
Siła zwarcia wpływa pośrednio na wybór produktów, które można wykonywać na danej maszynie
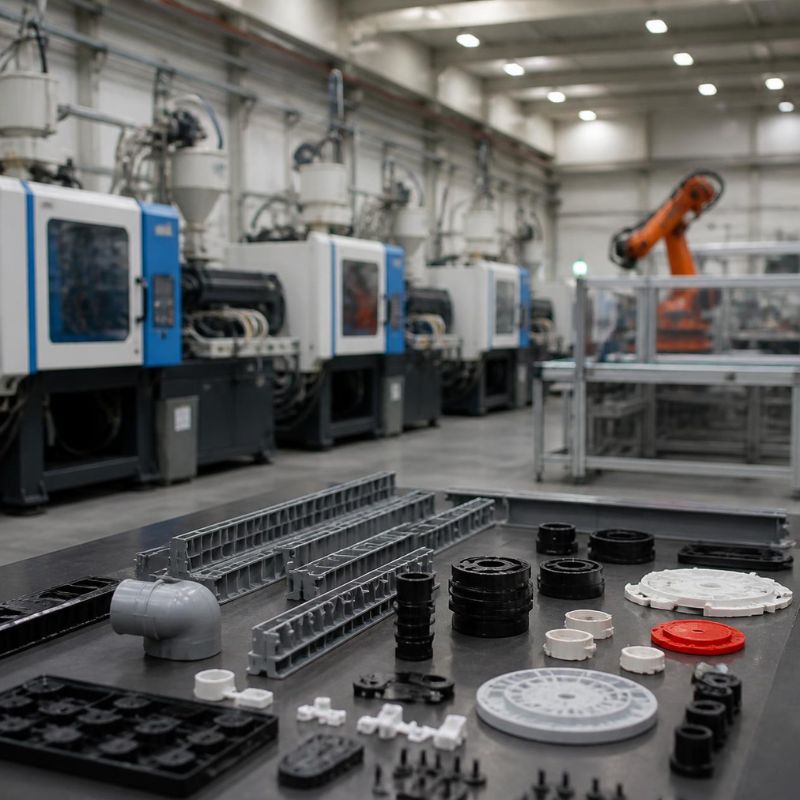
Park maszynowy przedsiębiorstwa w dużej mierze określa zakres możliwych do realizacji zleceń. Zakład dysponujący przede wszystkim niewielkimi wtryskarkami będzie naturalnie ukierunkowany na inną grupę produktów niż firma posiadająca urządzenia o bardzo dużej sile zwarcia.
Małe maszyny mogą doskonale sprawdzać się przy precyzyjnych częściach technicznych, niewielkich komponentach elektronicznych, elementach mocujących czy drobnych produktach użytkowych. Większe urządzenia otwierają drogę do produkcji rozbudowanych obudów, pojemników, części wyposażenia, komponentów przemysłowych oraz innych wyrobów o dużej powierzchni rzutu.
Nie można jednak wyznaczyć jednej granicy wielkości produktu wyłącznie na podstawie ton siły zwarcia. Ostateczna możliwość realizacji konkretnego projektu wynika z połączenia geometrii części, materiału, liczby gniazd i parametrów formy.
Dobór odpowiedniej wtryskarki powinien uwzględniać cały proces, a nie jeden parametr katalogowy
Podczas kwalifikowania maszyny do konkretnego projektu warto stworzyć zestaw najważniejszych wymagań. Siła zwarcia jest jednym z pierwszych parametrów, ale decyzja nie powinna kończyć się na sprawdzeniu tej jednej wartości.
| Parametr | Dlaczego ma znaczenie? |
|---|---|
| Siła zwarcia | Umożliwia utrzymanie zamkniętej formy podczas wtrysku |
| Rozstaw kolumn | Określa możliwość fizycznego umieszczenia formy |
| Droga otwarcia | Wpływa na możliwość bezpiecznego wyjęcia detalu |
| Wielkość wtrysku | Określa ilość tworzywa możliwą do podania w cyklu |
| Ciśnienie wtrysku | Wpływa na możliwość prawidłowego wypełnienia gniazda |
| Wydajność uplastyczniania | Ma znaczenie dla stabilności oraz czasu kolejnych cykli |
Dopiero zestawienie tych parametrów z wymaganiami formy pozwala ocenić, czy wybrana wtryskarka rzeczywiście nadaje się do konkretnej produkcji.
Optymalna siła zwarcia pomaga połączyć jakość detalu z ekonomiczną produkcją seryjną
W dobrze ustawionym procesie siła zwarcia jest wystarczająco duża, aby przeciwdziałać otwieraniu formy, ale jednocześnie nie jest bez potrzeby ustawiana na maksymalnym poziomie. Takie podejście pomaga chronić narzędzie, zachować stabilne warunki procesu oraz racjonalnie wykorzystywać możliwości maszyny.
Szczególnego znaczenia nabiera to przy długich seriach. Parametry, które podczas krótkiej próby wydają się mało istotne, po kilkuset tysiącach cykli mogą wyraźnie wpływać na koszty utrzymania formy, jakość wyprasek i dostępność urządzenia.
Siła zwarcia jest więc czymś więcej niż liczbą umieszczoną w specyfikacji technicznej wtryskarki. W praktyce współdecyduje o tym, jakie formy można zastosować, jak duże powierzchnie detali można bezpiecznie produkować i jak efektywnie maszyna może realizować określone zadania.
FAQ – najczęstsze pytania o siłę zwarcia wtryskarki
Czym jest siła zwarcia wtryskarki?
Jest to siła, z jaką układ zamykania utrzymuje formę wtryskową w stanie zamkniętym podczas procesu formowania wypraski.
Co się stanie, jeśli siła zwarcia będzie zbyt mała?
Może dojść do częściowego rozchylenia formy i powstawania wypływek. Mogą pojawić się również problemy z powtarzalnością wymiarów oraz jakością gotowych elementów.
Czy większa wtryskarka zawsze będzie lepszym wyborem?
Nie. Maszynę warto dopasować do konkretnego narzędzia i produktu. Nadmiernie duża wtryskarka może być nieuzasadniona pod względem technologicznym i ekonomicznym.
Czy liczba gniazd wpływa na wymaganą siłę zwarcia?
Tak. Zwiększenie liczby gniazd powoduje zazwyczaj zwiększenie całkowitej powierzchni rzutu, a tym samym może zwiększyć wymaganą siłę zwarcia.
Czy sama siła zwarcia wystarczy do wyboru właściwej wtryskarki?
Nie. Trzeba sprawdzić również jednostkę wtryskową, rozstaw kolumn, przestrzeń na formę, drogę otwarcia, parametry uplastyczniania oraz wymagania konkretnego tworzywa.